




0102030405
Trampolienvervaardigingsproses: Van staalspoel tot finale produk
2026-07-31
Trampolienvervaardigingsproses: Van staalspoel tot finale produk
Inhoudsopgawe
- Inleiding: Waarom Trampolienproduksie vir Kopers Saak Maak
- Seleksie van grondstowwe en inkomende kwaliteitsinspeksie
- Stap 1: Staalspiraalverwerking – Trampolienraamfondament
- Stap 2: Presisiepypvervaardiging (sny, buig, sweis)
- Stap 3: Anti-korrosie oppervlakbehandeling vir buitelug duursaamheid
- Stap 4: Vervaardiging van kernkomponente (mat, vere, veiligheidsnet, vulling)
- Stap 5: Voor-monteringsproef en laboratoriumveiligheidstoetsing
- Stap 6: Finale sortering, verpakking en versendingsvoorbereiding
- Volledige kwaliteitsbeheerstelsel by Funjump-fabriek
- Gereelde vrae: Vervaardiging- en aanpassingsvrae vir groothandelvennote
- Gevolgtrekking: Hoe streng produksie veilige, langdurige trampolines lewer
Inleiding: Waarom Trampolienproduksie vir Kopers Saak Maak
Elke Agterplaas-trampolien, mini-fiksheids-rebounder, en ingeslote trampolien vir kinders begin as 'n eenvoudige staalspoel. Die meeste kleinhandelkopers sien slegs die voltooide springbed, maar die 12+ stadium vervaardigingsproses definieer die veiligheid, gewigskapasiteit, buitelewe en springprestasie daarvan.
By Funjump volg ons geïntegreerde fabriek van 68 000㎡ gestandaardiseerde produksiewerkvloeie wat in lyn is met ISO9001-, BSCI-, ASTM-, EN71- en GS-veiligheidstandaarde. Hierdie artikel ontleed ons volledige trampoline-produksielyn, van rou staalrolle tot verseëlde uitvoerkartonne, om groothandelaars, handelsmerk-OEM-vennote en invoerders te help verstaan wat premium trampolines van laekoste-alternatiewe onderskei.
Of jy nou bron groot ronde buite-trampolines, binnenshuise kleuter Mini-trampoliens, of fiksheids-rebounders met verstelbare handvatsels, slaag elke komponent identiese streng vervaardigings- en toetsprotokolle voordat dit ons fasiliteit verlaat.
Seleksie van grondstowwe en inkomende kwaliteitsinspeksie
Voordat enige produksie begin, ondergaan alle grondstowwe 'n derdeparty-laboratoriumverifikasie om defekte voorraad vooraf uit te skakel. Dit is die eerste kontrolepunt in ons nul-defekte vervaardigingstelsel.
Kern Grondstowwe wat by Funjump gebruik word
- Q235B Warmgewalste Staalspoel Die basismateriaal vir alle trampolinerame, pote en steunpale. Ons verkry uitsluitlik dik staalspoele vir pyp-ekstrusie, met wanddiktes wat wissel van 1.2 mm (mini-fiksheidstrampolines) tot 3.0 mm (10–16 voet swaargewig-buitelugtrampolines). Dun, goedkoop elektro-gegalvaniseerde staal word heeltemal verwerp, aangesien dit binne 6–12 maande buite roes.
- 65Mn hoë-koolstof veerstaaldraad Vir trampolienvere, die kritieke bonskomponent. Hierdie allooi lewer meer as 200 000 bonssiklusse sonder permanente vervorming, wat voldoen aan ASTM-moegheidstoetsvereistes.
- 260g UV-gestabiliseerde PP-springmatstof Buiteluggraad polipropileenweefsel met anti-rafelversterking, bestand teen UV-vervaaging, reën en temperatuurskommelings. Binnenshuise mini-trampolines gebruik stil elastiese rektoue as 'n alternatief vir metaalvere.
- Hoëdigtheid PE-veiligheidsnet en EPE-skuimvulling 360°-omhulselnetwerk met skeurvaste gaas; geslote-selskuim toegedraai in waterdigte PVC-bedekkings om raampale en veergapings te bedek.
- Toebehore Rou Voorraad Aluminium D-ringe, gegalvaniseerde leersporte, plastiek ritssluitingsgespes, poeierbedekkingspoeier en gedrukte verpakkingskartonne.
Inkomende Inspeksiestandaarde
- Chemiese samestellingstoets vir staalspoele om treksterkte te bevestig
- Soutbespuitkorrosie-voortoets vir alle metaalroumateriaal
- Simulasie van materiaalskeur en UV-veroudering vir springmatte en veiligheidsnette
- Veerspanningslastoetsing om gewigdraende limiete te verifieer Alle mislukte materiale word onmiddellik aan verskaffers terugbesorg om vermorste produksiearbeid te vermy.
Stap 1: Staalspiraalverwerking – Trampolienraamfondament
Die hele strukturele skelet van 'n trampolien is afkomstig van groot industriële staalrolle. Hierdie stadium omskep platgewalste staal in naatlose buise vir raamvervaardiging.
- Beits en Koue Rolling Rou warmgewalste staalspoele gaan deur suurbeitsingstanks om oppervlakroes en walsskaal te verwyder. Skoongemaakte spoele word na koue walsfabrieke oorgedra om wanddikte te verfyn en gladde, eenvormige pypstukke te skep. Hierdie stap verbeter direk die adhesie vir latere galvanisering en poeierbedekking.
- Pyp Ekstrusie & Warm-Dompel Galvanisering Geraffineerde staalstroke word gerol en in naatlose ronde buise gesweis. Elke pyp word in gesmelte sink gedompel vir volle warmdompelgalvanisering – ons primêre roeswerende versperring. Anders as goedkoop elektroplatering, skep warmdompelde sink 'n dik, gebonde beskermende laag wat 3 000 uur se soutbespuitingstoetsing kan weerstaan.
- Pypsny tot standaardlengtes Gegalvaniseerde buise word met laser gesny tot presiese lengtes wat ooreenstem met die trampolien se groottespesifikasies (6vt tot 16vt ronde rame, 40–55 duim mini-trampolienrame). Elke snyrand word ontbraam om skerp metaalskerwe te verwyder wat gebruikers of materiaalkomponente kan beskadig.


Laserstaalpypsny

Voltooide gegalvaniseerde pypvoorraad
Stap 2: Presisiepypvervaardiging (sny, buig, sweis)
Hierdie stadium vorm reguit gegalvaniseerde pype in geboë raamboë, U-vormige steunpote en geboë veiligheidsnetpale—die ikoniese geboë raamontwerp wat in Funjump se topverkoper-buitelug-trampolines.
- CNC outomatiese pypbuiging Sny buisladings in rekenaarbeheerde buigmas wat geprogrammeer is om by elke trampolienmodel se boogradius te pas. Toleransie word binne ±1° gehou om naatlose raammontering sonder gapings of kromtrekking te verseker. Vir geboë veiligheidsnetpale skep ekstra buigsiklusse die afgeronde, kindervriendelike geboë boonste ontwerp.
- Pons en Swaai vir Monteringsverbindings Outomatiese ponsmasjiene boor eenvormige veermonteringsgate langs raamboë. Een punt van elke raamsegment ondergaan krimping (kompressiekrimping) om ineenpassende T-vormige verbindings te skep, wat los boutbewegings tydens gebruik uitskakel.
- Robotiese Volle Penetrasie Sweising Alle raamverbindings, beensokke en netpaalhakies word deur robotsweisarms gesweis vir konsekwente, volle penetrasie-sweislasse. Handmatige sweising word slegs gebruik vir pasgemaakte OEM-gemodifiseerde rame. Na sweising word elke naat glad gepoleer om skerp sweisspore te verwyder wat die veiligheidsvulling kan skeur.
- Subassemblage Sortering Voltooide raamboë, bene en netpale word gegroepeer volgens trampoliengrootte (8vt, 10vt, 12vt, 14vt, mini-fiksheid, kleutermodelle) en na die oppervlakbehandelingswerkswinkel verskuif.

CNC Pypbuiging

Robotiese raamsweising
Stap 3: Anti-korrosie oppervlakbehandeling vir buitelug duursaamheid
Dubbellaag-korrosiebeskerming onderskei Funjump-trampolines van laekoste-mededingers. Na galvanisering kry alle metaalraamonderdele 'n tweede beskermende poeierlaagafwerking.
- Sandblaasvoorbereiding Gelaste rame word sandgestraal om geringe oppervlakoksidasie te verwyder en die sinklaag ruw te maak – noodsaaklik vir poeierlaag-adhesie wat afskilfering na jare se buitelugblootstelling voorkom.
- Elektrostatiese poeierbespuiting Rame word elektrostaties gelaai en dan met droë poliësterpoeierlaag in aanpasbare kleure (swart, blou, groen, oranje, kliënt-OEM-handelsmerkkleure) gespuit. Die gelaaide poeier omhul elke pypoppervlak eweredig, insluitend die binnebuisverbindings.
- Hoë-temperatuur genesingsoondbak Gespuite rame gaan vir 30 minute in oonde van 200°C, waar die poeier in 'n harde, krasbestande emalje-afwerking smelt. Hierdie boonste laag blokkeer UV-strale, reën en chemiese korrosie in die tuin.
- Oppervlakinspeksiekontrole Werkers inspekteer elke raam vir ongelyke bedekking, kaal metaalkolle of borrels; gebrekkige rame word weer geskuur en weer bedek om voortydige roes in kliënte se agterplase te voorkom.
Stap 4: Vervaardiging van kernkomponente (mat, vere, veiligheidsnet, vulling)
Terwyl die metaalraamlyn in werking is, produseer 'n aparte tekstielwerkswinkel alle materiaal- en elastiese trampolienkomponente parallel om produksiedeurset te versnel.
4.1 Springmatproduksie
- Groot UV PP-materiaalrolle word gesny tot sirkelvormige/seshoekige groottes wat by elke trampolinemodel pas.
- Industriële multi-naald naaimasjiene gebruik 8-ry versterkte stiksels rondom die matrande om skeuring onder impak te voorkom.
- Aluminium D-ringe word met eenvormige tussenposes vasgestik om vere te haak; swaargewig-band versterk elke D-ring-ankerpunt.
- Voltooide matte slaag strektoetse om egalige gewigsverspreiding oor die wipoppervlak te bevestig.
4.2 Trampolienveer- en rekbandvervaardiging
- Buitelug-trampolienvere: 65Mn staaldraad opgerol, hittebehandel en getemper vir konsekwente elastisiteit. Hake word gesmee om te verhoed dat hulle onder maksimum las (100–150 kg, afhangende van die model) knak.
- Binnenshuise mini-fiksheidstrampolines: Stil elastiese rekbandkoorde vervang metaalvere, wat vloergeraas vir woonstelgebruik uitskakel. Koorde word vooraf gemeet en saamgebundel vir vinnige montering.
4.3 Veiligheidsomhulselnet en skuimvulling
- Hoëdigtheid PE-gaas word gesny en toegewerk in volle 360°-omhulselnette met dubbel-ritssluiter-veiligheidsdeure.
- Geslote-sel EPE-skuim word in paalwikkelbuise en veerbedekkingsvulling gesny. Waterdigte PVC-vinielstof word om skuimkerne gestik om weerbestande veiligheidskussings te skep.
- Alle skuimpaal-omhulsels is so groot dat dit metaalraampale volledig bedek, wat die risiko van harde impak vir kinders uitskakel.

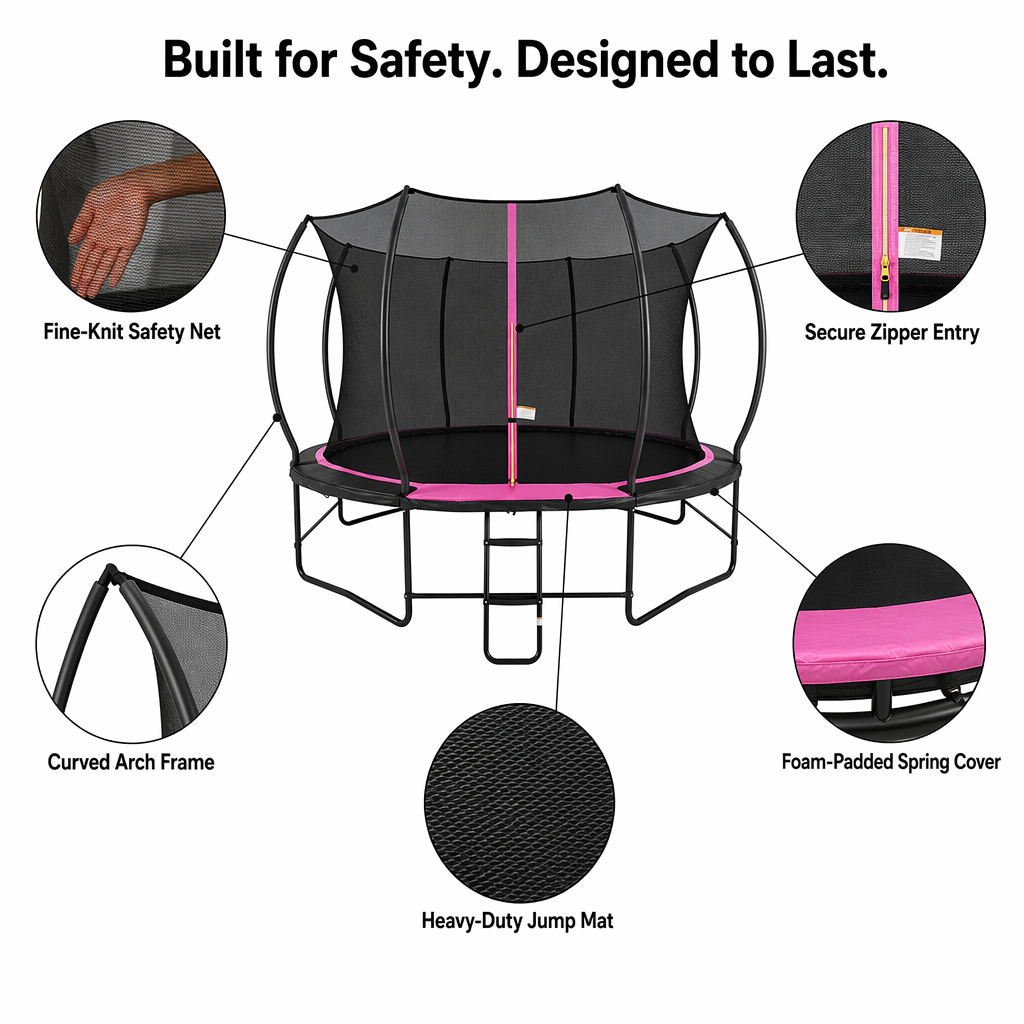
Buite ronde trampolienmat en raam

Fiksheid Mini Trampolien Vergadering

Kleuter Ingeslote Trampolien
Stap 5: Voor-monteringsproef en laboratoriumveiligheidstoetsing
Voor massaverpakking word ewekansige afgewerkte komponentgroepe na ons interne veiligheidstoetslaboratorium verskuif – ’n eksklusiewe fasiliteit by Funjump se 68 000㎡-fabriek wat vereis word vir GS-, ASTM- en CE-sertifiseringsnakoming.
Stap 5.1 Volledige Proefvergadering
Produksietegnici stel een volledige trampolien per produksielot saam om te verifieer:
- Perfekte passing tussen raamsegmente, geen los verbindings nie
- Eenvormige veerspanning oor die hele springmat
- Veilige bevestiging van veiligheidsnetpale en -vulling
- Stabiele leerbevestiging sonder gly
Enige probleme met pasverdraagsaamheid veroorsaak onmiddellike aanpassings aan sny-, buig- of naaimasjinerie vir die res van die produksielopie.
Stap 5.2 Verpligte Veiligheidslaboratoriumtoetsing
Alle prototipe-gemonteerde trampolines ondergaan hierdie gestandaardiseerde toetse:
- Statiese Gewigsladingtoets: Simuleer 'n gekonsentreerde impak van 150 kg vir 1 uur om die raambuigweerstand te toets
- Sikliese Springmoegheidstoets: 200 000 outomatiese spronge om die duursaamheid van die veer en mat te toets
- Impakveiligheidstoets: Dummy-valtoetsing om te verifieer dat skuimvulling die risiko van beserings verminder
- UV- en weerverouderingskamer: Simuleer 3 jaar se blootstelling aan son en reën buite
- Inspeksie van gapinggevaar: Bevestig dat daar geen knyppunte tussen vere, netpale en matrande is nie (’n kern ASTM-veiligheidsvereiste).
Toetsverslae word vir elke produksielot geargiveer om sertifiseringsdokumentasie aan wêreldwye groothandelkopers te verskaf.
Stap 6: Finale sortering, verpakking en versendingsvoorbereiding
Sodra alle toetse geslaag het, word die gedemonteerde trampolienkomponente na die verpakkingslyn geneem vir uitvoer-gereed kartonverpakking. Alle Funjump-trampoliene word ongemonteer verskeep om die versendingsvolume en logistieke koste vir internasionale vennote te verminder.
- Komponent Sortering en Telling Raamboë, bene, matte, vere, veiligheidsnette, vulling, lere, hardewaresakke en gedrukte monteerhandleidings word deur lynwerkers getel om te verseker dat geen onderdele ontbreek nie. Pasgemaakte OEM-byvoegings (basketbalhoepels, swaai-aanhegsels, handvatsels) word afsonderlik vir handelsmerkbestellings gebundel.
- Beskermende Verpakking Metaalraamdele word in skuimhoekbeskermers toegedraai om krapmerke tydens versending te voorkom; materiaalmatte en -nette word met kreukelwerende sneespapier gevou.
- Pasgemaakte kartonverpakking Gedrukte uitvoerkartonne word gebruik, met aanpasbare handelsmerklogo's, produkbeelde, groottespesifikasies en veeltalige monteringsgidse vir OEM-kliënte. Klein mini-trampolines word in enkele kartonne verskeep; groot 14–16 voet buite-trampolines word in 2–3 gestapelde kartonne per stel verskeep.
- Palletisering en houerlaai Verpakte kartonne word op uitvoerpalette gestapel, in rekfolie toegedraai en in 20vt / 40vt HQ-verskepingshouers by ons fabriekspakhuis gelaai. Ons produksiespan koördineer direk met logistieke vennote om aan FOB Ningbo-afleweringskedules vir globale invoerders regoor Noord-Amerika, Europa, Australië en Suidoos-Asië te voldoen.
Volledige kwaliteitsbeheerstelsel by Funjump-fabriek
Kwaliteitskontroles vind by elke vervaardigingskakel plaas, nie net by die finale inspeksie nie:
- IQC (Inkomende Gehaltebeheer): Toetsing van grondstowwe in die laboratorium
- IPQC (Gehaltebeheer in die Proses): Uurlikse monsterneming op raambuiging, sweiswerk, naailyne
- VKV (Voltooide Gehaltebeheer): Volledige voormonteringsproef en laboratoriumveiligheidstoetsing per bondel
- OQC (Uitgaande Gehaltebeheer): Willekeurige kartonsteekproefkontroles voor die laai van die houer Ons toegewyde inspeksiespan elimineer verborge defekte voordat produkte kleinhandelkliënte bereik, en handhaaf 'n fabrieksdefektekoers onder 0.3% vir alle trampolinemodelle.
Gereelde vrae: Vervaardiging- en aanpassingsvrae vir groothandelvennote
V1: Kan Funjump trampolienrame en materiaalkleure tydens produksie aanpas?
A: Ja. Gedurende die rou materiaal- en oppervlakbehandelingsfases ondersteun ons persoonlike poeierlaagraamkleure, gedrukte logo's op springmatte, gepersonaliseerde kartonverpakking en gewysigde skuimvullingkleure vir OEM/ODM-bestellings. Ons kan ook die raamwanddikte en matgewig aanpas vir kommersiële of begrotingsvriendelike kleinhandellyne.
V2: Hoe lank is die volle vervaardigingsiklus vir 'n grootmaat-trampolienbestelling?
A: Standaard produksietyd is 30–45 dae na ontvangs van die deposito, wat die verkryging van grondstowwe, volledige vervaardiging, toetsing, verpakking en die laai van houers insluit. Spoedbestellings kan geskeduleer word met aangepaste produksielynprioriteit.
V3: Watter veiligheidsertifikate kom van ons fabriek se vervaardigingsproses?
A: Alle trampolines slaag interne laboratoriumtoetse en beskik oor amptelike ISO9001-, BSCI-, GS-, EN71-14-, ASTM F2970- en AS4989-sertifikate, met volledige toetsverslae wat aan kopers verskaf word vir doeaneklaring en kleinhandel-nakoming.
V4: Word mini-fiksheidstrampolines op dieselfde lyn as groot buitetrampolines vervaardig?
A: Afsonderlike toegewyde produksielyne werk vir fiksheids-rebounders, kleuter-mini-trampolines en groot ronde buitelug-trampolines, om kruisgrootte-toleransiefoute tydens sny en buig te vermy.
V5: Wat is die verskil tussen warmgegalvaniseerde en elektro-gegalvaniseerde staalrame?
A: Ons produksie gebruik uitsluitlik warmgalvanisering, wat 'n dik, duursame sink-anti-roeslaag skep. Goedkoop elektro-gegalvaniseerde rame voeg slegs 'n dun oppervlak-sinkfilm by wat binne een jaar buite afskilfer en roes—ons verwerp alle elektroplateer-rou staal om 'n meerjarige buitelewensduur vir ons kliënte te waarborg.
Gevolgtrekking: Hoe streng produksie veilige, langdurige trampolines lewer
'n Hoëgehalte-trampolien is veel meer as 'n versameling metaal- en materiaalonderdele. Elke stadium van ons vervaardigingsproses – van die aanvanklike staalspoel tot verseëlde uitvoerkartonne – is ontwerp rondom twee kern Funjump-handelsmerkwaardes: veiligheid en duursaamheid.
Ons meer as 10 jaar se gespesialiseerde trampolienproduksie-ervaring, 68 000㎡ fabrieksfasiliteit, interne veiligheidslaboratorium en volledige vertikale vervaardigingswerkvloei verwyder derdeparty-uitkontrakteringsrisiko's, wat groothandelvennote konsekwente produkgehalte en buigsame OEM-aanpassing bied.
Wanneer jy Funjump-trampolines bekom, ontvang jy produkte wat gebou is deur 'n gestandaardiseerde, volledig naspeurbare produksielyn wat aan streng globale veiligheidsstandaarde voldoen – ontwerp om jare lank veilige, vreugdevolle spring vir kinders en gesinne wêreldwyd te bied.